


Traducido automáticamente por IA, leer el original
Copeland se enfoca en el cambiante mercado del GNR con una plataforma de compresores estandarizada.

25 agosto 2026
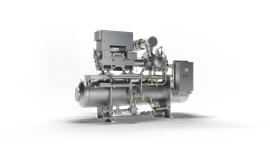 El compresor de tornillo simple Vilter VSGX de Copeland está diseñado para aplicaciones de digestión de biogás de tamaño mediano a grande. (Imagen: Copeland)
El creciente mercado del gas natural renovable está generando una gama más amplia de requisitos de compresión, a medida que los desarrolladores impulsan proyectos de residuos alimentarios, codigestión y modelos de procesamiento centralizado, junto con las aplicaciones tradicionales de vertederos y digestores lácteos.
Copeland busca dar respuesta a esos requisitos cambiantes con su nuevo compresor Vilter VSGX, una plataforma estandarizada de un solo tornillo diseñada para proyectos de digestión anaeróbica de tamaño mediano a grande.
La empresa afirmó que el compresor se desarrolló en respuesta a dos desafíos persistentes en el desarrollo del gas natural renovable: los costos de capital iniciales y los plazos de entrega de los equipos.
Caroline Limbaugh, gerente de producto de la marca Vilter de Copeland, dijo que la compañía se centró en el empaquetado y la estandarización en lugar de rediseñar el compresor monofásico principal.
“Los cambios de diseño se reducen básicamente a modificaciones en el empaquetado de las unidades y a la estandarización del producto”, dijo Limbaugh. “El compresor de tornillo simple, que establece el estándar de fiabilidad en la industria, se mantiene igual”.
Copeland afirmó que los cambios pueden reducir los costos de capital iniciales en porcentajes de dos dígitos en comparación con las configuraciones anteriores, manteniendo al mismo tiempo la tecnología de compresores principal que ya se utiliza en todas las instalaciones de gas renovable de la compañía.
La estandarización tiene como objetivo reducir costos y plazos de entrega.
El VSGX incorpora varios cambios en la fabricación y el embalaje destinados a simplificar el conjunto del compresor.
Entre las mejoras se incluyen la optimización del circuito de aceite, nuevos filtros de aceite y un controlador lógico programable y una interfaz hombre-máquina simplificados. Copeland también desarrolló un diseño para climas fríos que elimina el calentador del enfriador de aceite, permitiendo que la unidad arranque a temperaturas tan bajas como -20 °F.
Sin embargo, el cambio más significativo es la transición a un modelo de configuración bajo pedido.
Los paquetes VSGX utilizan planos estandarizados y configuraciones de equipos predefinidas. Esto permite que las unidades individuales eviten gran parte del proceso de ingeniería personalizada que suele asociarse a los paquetes de compresores industriales.
Este enfoque también proporciona a Copeland mayores economías de escala en componentes estandarizados.
“Los planos estándar permitirán que el trabajo de ingeniería del cliente continúe sin tener que esperar a que se completen los planos personalizados”, dijo Limbaugh.
Actualmente, Copeland ofrece un plazo de entrega de 30 semanas para el VSGX y tiene la intención de acortar aún más dicho plazo.
El suministro de equipos se ha convertido en un tema cada vez más importante para los desarrolladores de GNR, ya que los proyectos compiten por compresores, equipos de mejora de gas y otros componentes especializados.
Al completar los planos estándar con antelación, los ingenieros del proyecto pueden avanzar con partes del diseño de la instalación mientras se fabrica el conjunto del compresor.
Diseñado en función de las condiciones cambiantes del biogás.
La calidad del gas supone otro reto para los operadores de digestores.
A diferencia del gas natural convencional transportado por gasoducto, el biogás crudo puede experimentar variaciones en su flujo y composición según la materia prima, las condiciones del digestor y otras variables operativas. La humedad y los contaminantes también pueden dificultar el funcionamiento de los equipos de compresión.
Copeland afirmó que actualmente hay más de 700 unidades compresoras de Vilter en funcionamiento en aplicaciones de gas natural renovable (GNR), lo que proporciona a la empresa una base instalada para evaluar el rendimiento de los compresores en diferentes condiciones de gas.
El diseño de tornillo simple de Vilter utiliza tecnología de válvula deslizante para ajustar la capacidad del compresor según los cambios de caudal. Según Limbaugh, el compresor puede reducir su caudal hasta un 20 % del caudal máximo sin necesidad de un variador de frecuencia.
Esa capacidad puede ser especialmente importante en proyectos de digestión anaeróbica donde la producción de gas fluctúa.
El diseño interno del compresor también difiere de la tecnología convencional de doble tornillo. El rotor de un solo tornillo de Vilter no tiene contacto metal con metal entre los componentes primarios de compresión: el rotor y el rotor de compuerta.
Limbaugh afirmó que esta configuración proporciona una mayor resistencia cuando los contaminantes entran en la corriente de gas.
El compresor utiliza contacto Ryton-metal en la interfaz del rotor y está diseñado con fuerzas equilibradas. Copeland afirmó que esta disposición reduce la carga sobre los cojinetes y contribuye a una mayor vida útil de los mismos y a una menor frecuencia de mantenimiento.
Opciones de tecnología de compresión
Los desarrolladores de RNG suelen evaluar las tecnologías de compresores de tornillo simple, de doble tornillo y alternativos, en función del caudal, la presión y los requisitos del proyecto.
Limbaugh explicó que los compresores alternativos tienen una cantidad relativamente grande de componentes móviles y de desgaste, lo que puede aumentar la necesidad de reemplazar piezas y el riesgo de paradas no planificadas. El consumo de aceite y la pulsación del gas también pueden requerir una consideración adicional en las aplicaciones de gas natural renovable.
Los compresores de doble tornillo se asemejan más a la tecnología de un solo tornillo en cuanto a su aplicación, pero sus diseños presentan importantes diferencias mecánicas.
Según Limbaugh, los compresores de doble tornillo experimentan fuerzas axiales y radiales, y utilizan rotores macho y hembra con contacto metal con metal. Estas características pueden afectar la vida útil de los cojinetes y la frecuencia de las revisiones.
Los sistemas de doble tornillo también pueden requerir un variador de frecuencia para lograr el nivel de regulación necesario para flujos de biogás variables.
En comparación, el diseño de tornillo único de Copeland utiliza fuerzas equilibradas y puede reducir la capacidad al 20% del caudal máximo a través de su válvula deslizante.
El diseño también permite el acceso a los componentes clave del compresor para su inspección y está pensado para funcionar con un consumo de aceite relativamente bajo.
Dirigido a una amplia gama de digestores
El VSGX tiene un rango de caudal del compresor de 800 a 2100 scfm.
Según Limbaugh, esto corresponde a flujos de biogás bruto de aproximadamente 550 a 1600 scfm, lo que permite que el compresor se utilice en aplicaciones de digestión de residuos lácteos, aguas residuales municipales y residuos alimentarios.
Los tamaños de compresor seleccionados también permiten que los paquetes VSGX funcionen a 480 V.
Para muchos operadores de digestores, mantener la tensión baja es conveniente porque simplifica la infraestructura eléctrica en comparación con los equipos que requieren sistemas de media tensión.
Copeland prevé que el mercado para esos tamaños de compresores se expandirá a medida que evolucione el desarrollo de los proyectos de gas natural renovable.
“Estamos observando una tendencia hacia vertederos más pequeños, así como el surgimiento de más proyectos de codigestión o de tratamiento de residuos alimentarios, que suelen ser digestores de tamaño mediano a grande”, dijo Limbaugh.
Los promotores también están evaluando nuevas estructuras de proyectos destinadas a mejorar la rentabilidad de las fuentes de gas más pequeñas.
Un ejemplo es el modelo de digestor radial. Con este enfoque, el gas o la materia prima procedente de múltiples emplazamientos pueden consolidarse en una planta de procesamiento centralizada.
La instalación central procesa volúmenes de gas mayores que un digestor individual y puede generar requisitos de compresión más adecuados para equipos industriales de mayor tamaño.
“También vemos más formas de hacer viables los proyectos, como los modelos de digestores tipo hub-and-spoke, donde se combinan varios digestores en una instalación de procesamiento centralizada, que tiene un caudal mayor”, dijo Limbaugh.
Esas tendencias contribuyeron a definir el rango de caudal seleccionado para el VSGX.
La base instalada respalda la expansión del servicio.
Copeland ha instalado equipos Vilter en más de 110 proyectos de conversión de vertederos en GNR y en más de 45 proyectos de conversión de digestores en GNR.
La empresa afirmó que su experiencia en refrigeración industrial y compresión de gases de proceso también se está aplicando al mercado de gases renovables.
La capacidad de servicio puede ser especialmente importante para las instalaciones de GNR, que a menudo se encuentran en zonas rurales o remotas y pueden no contar con amplios recursos de mantenimiento in situ.
“Nos enorgullecemos de nuestro servicio al cliente y de nuestra experiencia en la materia, por lo que hemos crecido y seguiremos creciendo en nuestras capacidades de servicio y soporte”, dijo Limbaugh.
La base instalada de la empresa también ha proporcionado experiencia con problemas operativos específicos de las aplicaciones de gas renovable.
Según datos de la Coalición RNG citados por Copeland, para 2050 podrían desarrollarse más de 43 000 vertederos de residuos orgánicos en Norteamérica. La empresa afirmó que la tecnología de compresión de Vilter actualmente respalda las operaciones de vertederos y digestores que procesan suficientes residuos orgánicos como para evitar más de 20 millones de toneladas métricas de emisiones de dióxido de carbono al año.
A medida que el mercado del GNR se expande más allá de sus proyectos iniciales, los requisitos de los compresores están cada vez más condicionados por la economía del proyecto, los flujos de gas variables y la necesidad de estandarizar los equipos.
Para Copeland, el VSGX representa un esfuerzo por aplicar un diseño de compresor de tornillo único ya establecido a un paquete más estandarizado, lo que reduce los requisitos de ingeniería y los plazos de entrega, al tiempo que aborda la gama más amplia de volúmenes de gas que están surgiendo en el mercado de los digestores.



CONECTA CON EL EQUIPO

