


Traduit automatiquement par IA, lire l'original
Copeland cible un marché du gaz naturel renouvelable en pleine mutation grâce à une plateforme de compresseurs standardisée.

25 août 2026
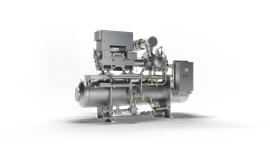 Le compresseur à vis unique Vilter VSGX de Copeland est conçu pour les applications de digestion de biogaz de moyenne à grande échelle. (Image : Copeland)
Le marché croissant du gaz naturel renouvelable crée un éventail plus large d'exigences en matière de compression, les développeurs poursuivant des projets de valorisation des déchets alimentaires, de co-digestion et de modèles de traitement centralisé parallèlement aux applications traditionnelles de décharge et de digesteurs laitiers.
Copeland cible ces exigences changeantes avec son nouveau compresseur Vilter VSGX, une plateforme standardisée à vis unique conçue pour les projets de digesteurs de moyenne à grande échelle.
L'entreprise a indiqué que le compresseur avait été développé en réponse à deux défis persistants dans le développement du gaz naturel renouvelable : les coûts d'investissement initiaux et les délais de livraison des équipements.
Caroline Limbaugh, chef de produit de la marque Vilter de Copeland, a déclaré que l'entreprise s'était concentrée sur l'emballage et la standardisation plutôt que sur la refonte du compresseur monovis de base.
« Les modifications apportées à la conception concernent principalement l'emballage et la standardisation des produits », a déclaré Limbaugh. « Le compresseur monovis, qui fait référence en matière de fiabilité, reste inchangé. »
Copeland a déclaré que ces changements peuvent réduire les coûts d'investissement initiaux de plus de 10 % par rapport aux configurations précédentes, tout en conservant la technologie de compresseur de base déjà utilisée dans les installations de gaz renouvelable de l'entreprise.
La standardisation vise à réduire les coûts et les délais.
Le VSGX intègre plusieurs modifications de fabrication et d'emballage destinées à simplifier l'ensemble du compresseur.
Ces améliorations comprennent l'optimisation du circuit d'huile, de nouveaux filtres à huile, ainsi qu'un automate programmable et une interface homme-machine simplifiés. Copeland a également mis au point une version pour temps froid qui supprime le réchauffeur du refroidisseur d'huile et permet au groupe motopropulseur de démarrer à des températures aussi basses que -29 °C.
Le changement majeur réside cependant dans le passage à un modèle de configuration à la commande.
Les systèmes VSGX utilisent des schémas standardisés et des configurations d'équipement prédéfinies. Cela permet aux unités individuelles de s'affranchir d'une grande partie du processus d'ingénierie sur mesure généralement associé aux groupes compresseurs industriels.
Cette approche permet également à Copeland de réaliser des économies d'échelle plus importantes sur les composants standardisés.
« Les plans standardisés permettront au client de poursuivre ses travaux d'ingénierie sans avoir à attendre la réalisation de plans personnalisés », a déclaré Limbaugh.
Copeland propose actuellement un délai de 30 semaines pour le VSGX et entend encore raccourcir ce délai.
La livraison des équipements est devenue un enjeu de plus en plus important pour les développeurs de projets de gaz naturel renouvelable, car ces projets sont en concurrence pour les compresseurs, les équipements de valorisation du gaz et autres composants spécialisés.
En réalisant à l'avance des plans standardisés, les ingénieurs du projet peuvent avancer sur certaines parties de la conception de l'installation pendant que le groupe compresseur est en cours de fabrication.
Conçu pour s'adapter aux conditions changeantes du biogaz
La qualité du gaz représente un autre défi pour les exploitants de digesteurs.
Contrairement au gaz naturel conventionnel acheminé par pipeline, le biogaz brut peut subir des variations de débit et de composition en fonction de la matière première utilisée, des conditions du digesteur et d'autres variables de fonctionnement. L'humidité et les contaminants peuvent également engendrer des difficultés de compression.
Copeland a déclaré que plus de 700 compresseurs Vilter sont actuellement en service dans des applications de gaz naturel renouvelable, ce qui fournit à l'entreprise une base installée pour évaluer les performances des compresseurs dans diverses conditions de gaz.
Le compresseur Vilter à vis unique utilise la technologie de la vanne à tiroir pour adapter sa capacité aux variations de débit. Selon Limbaugh, il peut réduire son débit jusqu'à 20 % de sa capacité maximale sans nécessiter de variateur de fréquence.
Cette capacité peut s'avérer particulièrement importante dans les projets de digesteurs où la production de gaz fluctue.
La conception interne du compresseur diffère également de la technologie classique à double vis. Le rotor à vis unique de Vilter ne présente aucun contact métal sur métal entre les principaux composants de compression : le rotor et le rotor de la vanne.
Limbaugh a déclaré que cette configuration offre une plus grande résilience lorsque des contaminants pénètrent dans le flux de gaz.
Le compresseur utilise un contact Ryton-métal à l'interface du rotor et est conçu pour équilibrer les forces. Selon Copeland, cette configuration réduit les contraintes sur les paliers, ce qui contribue à prolonger leur durée de vie et à diminuer la fréquence des révisions.
choix de technologies de compression
Les développeurs de RNG évaluent généralement les technologies de compresseurs à vis unique, à double vis et à piston, en fonction du débit, de la pression et des exigences du projet.
Selon Limbaugh, les compresseurs alternatifs comportent un nombre relativement important de pièces mobiles et sujettes à l'usure, ce qui peut accroître la fréquence de remplacement des pièces et le risque d'arrêts imprévus. La consommation d'huile et les pulsations du gaz peuvent également nécessiter une attention particulière dans les applications de gaz naturel renouvelable.
Les compresseurs à double vis sont plus proches de la technologie à vis unique en termes d'application, mais leurs conceptions présentent d'importantes différences mécaniques.
Selon Limbaugh, les compresseurs à double vis subissent des forces axiales et radiales et utilisent des rotors mâle et femelle en contact métal sur métal. Ces caractéristiques peuvent influer sur la durée de vie des roulements et la fréquence des révisions.
Les systèmes à double vis peuvent également nécessiter un variateur de fréquence pour atteindre le niveau de réduction nécessaire aux débits variables de biogaz.
En comparaison, la conception à vis unique de Copeland utilise des forces équilibrées et peut réduire la capacité à 20 % du débit maximal à travers sa vanne à tiroir.
La conception permet également d'accéder aux principaux composants du compresseur pour inspection et est destinée à fonctionner avec une consommation d'huile relativement faible.
Cibler une large gamme de digesteurs
Le VSGX possède une plage de débit de compresseur de 800 à 2 100 scfm.
Cela correspond à des débits de biogaz brut d'environ 550 à 1 600 scfm, permettant au compresseur de desservir les applications laitières, les eaux usées municipales et les digesteurs de déchets alimentaires, a déclaré Limbaugh.
Les dimensions de compresseurs sélectionnées permettent également aux ensembles VSGX de fonctionner à 480 V.
Le maintien d'une basse tension est souhaitable pour de nombreux exploitants de digesteurs car il permet de simplifier l'infrastructure électrique par rapport aux équipements nécessitant des systèmes à moyenne tension.
Copeland prévoit une expansion du marché pour ces tailles de compresseurs à mesure que le développement des projets de gaz naturel renouvelable évolue.
« On observe une tendance à la réduction de la taille des décharges, ainsi qu'une augmentation des projets de co-digestion ou de traitement des déchets alimentaires, qui concernent généralement des digesteurs de taille moyenne à grande », a déclaré Limbaugh.
Les promoteurs évaluent également de nouvelles structures de projets destinées à améliorer la rentabilité des petites sources de gaz.
Le modèle de digesteur en étoile en est un exemple. Selon cette approche, le gaz ou les matières premières provenant de plusieurs sites peuvent être regroupés dans une installation de traitement centralisée.
L'installation centrale traite des volumes de gaz plus importants qu'un digesteur individuel et peut créer des exigences de compression mieux adaptées aux équipements industriels de plus grande taille.
« Nous constatons également d'autres moyens de rendre les projets réalisables, comme les modèles de digesteurs en étoile, où plusieurs digesteurs sont combinés en une installation de traitement centralisée, qui a un débit plus élevé », a déclaré Limbaugh.
Ces tendances ont contribué à façonner la plage de débit sélectionnée pour le VSGX.
La base installée permet l'extension du service
Copeland a installé des équipements Vilter dans plus de 110 projets de transformation de déchets d'enfouissement en gaz naturel renouvelable et dans plus de 45 projets de transformation de digesteurs en gaz naturel renouvelable.
L'entreprise a indiqué que son expérience en matière de réfrigération industrielle et de compression de gaz de procédé est également mise à profit sur le marché des gaz renouvelables.
Les capacités de service peuvent être particulièrement importantes pour les installations de production de gaz naturel renouvelable, souvent situées dans des zones rurales ou isolées et qui peuvent ne pas disposer de ressources de maintenance importantes sur site.
« Nous sommes fiers de notre service à la clientèle et de notre expertise en la matière, c'est pourquoi nous avons développé et continuerons de développer nos capacités de service et de soutien », a déclaré Limbaugh.
La base installée de l'entreprise a également permis d'acquérir de l'expérience sur les problèmes d'exploitation spécifiques aux applications de gaz renouvelable.
D'après les données de la RNG Coalition citées par Copeland, plus de 43 000 sites de traitement des déchets organiques pourraient être aménagés en Amérique du Nord d'ici 2050. L'entreprise précise que la technologie de compression Vilter permet actuellement d'exploiter des décharges et des digesteurs traitant suffisamment de déchets organiques pour éviter l'émission de plus de 20 millions de tonnes de dioxyde de carbone par an.
À mesure que le marché du GNR s'étend au-delà de ses premiers projets, les exigences en matière de compresseurs sont de plus en plus influencées par la rentabilité des projets, les débits de gaz variables et la nécessité de standardiser les équipements.
Pour Copeland, le VSGX représente un effort visant à appliquer une conception de compresseur à vis unique éprouvée à un ensemble plus standardisé, réduisant ainsi les exigences d'ingénierie et les délais de livraison tout en répondant à la gamme plus large de volumes de gaz qui émergent sur le marché des digesteurs.



ENTREZ EN CONTACT AVEC L'ÉQUIPE

