
Automatisch von KI übersetzt, Original lesen
Copeland zielt mit einer standardisierten Kompressorplattform auf den sich wandelnden Markt für erneuerbare Energien ab.
25 August 2026
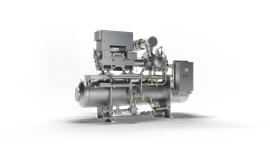 Der Vilter VSGX-Einschraubenkompressor von Copeland ist für mittelgroße bis große Biogasanlagen konzipiert. (Bild: Copeland)
Der wachsende Markt für erneuerbares Erdgas führt zu einem breiteren Spektrum an Kompressionsanforderungen, da Projektentwickler neben traditionellen Deponie- und Molkereianlagen auch Projekte zur Verwertung von Lebensmittelabfällen, Co-Vergärungs- und zentralisierte Verarbeitungsmodelle verfolgen.
Copeland reagiert mit seinem neuen Vilter VSGX-Kompressor auf diese veränderten Anforderungen. Es handelt sich um eine standardisierte Einschrauben-Plattform, die für mittelgroße bis große Fermenterprojekte entwickelt wurde.
Das Unternehmen erklärte, der Kompressor sei als Antwort auf zwei anhaltende Herausforderungen bei der Erschließung erneuerbarer Erdgasvorkommen entwickelt worden: hohe Investitionskosten und lange Lieferzeiten für die Ausrüstung.
Caroline Limbaugh, Produktmanagerin der Marke Vilter von Copeland, sagte, das Unternehmen habe sich auf Verpackung und Standardisierung konzentriert, anstatt den Kern des Einschraubenkompressors neu zu gestalten.
„Die Designänderungen betreffen im Wesentlichen die Gehäusekonstruktion und die Produktstandardisierung“, sagte Limbaugh. „Der Einschraubenkompressor, der in puncto Zuverlässigkeit den Branchenstandard setzt, bleibt unverändert.“
Copeland erklärte, die Änderungen könnten die anfänglichen Investitionskosten im Vergleich zu früheren Konfigurationen um einen zweistelligen Prozentsatz senken, während die Kernkompressortechnologie, die bereits in den Anlagen des Unternehmens zur Erzeugung erneuerbarer Gase eingesetzt wird, beibehalten werde.
Standardisierung zielt auf Kosten und Lieferzeiten ab
Der VSGX beinhaltet mehrere Änderungen in der Fertigung und Verpackung, die darauf abzielen, das Kompressorpaket zu vereinfachen.
Dazu gehören die Optimierung des Ölkreislaufs, neue Ölfilter sowie eine vereinfachte speicherprogrammierbare Steuerung und Mensch-Maschine-Schnittstelle. Copeland entwickelte außerdem eine Kaltwetterkonstruktion, die auf die Ölkühlerheizung verzichtet und den Start des Geräts bei Temperaturen bis zu -20 °F ermöglicht.
Die größere Veränderung besteht jedoch in der Umstellung auf ein auftragsbezogenes Konfigurationsmodell.
VSGX-Anlagen verwenden standardisierte Zeichnungspakete und vordefinierte Gerätekonfigurationen. Dadurch können einzelne Einheiten einen Großteil des kundenspezifischen Engineering-Prozesses umgehen, der typischerweise mit industriellen Kompressoranlagen verbunden ist.
Dieser Ansatz ermöglicht Copeland zudem größere Skaleneffekte bei standardisierten Bauteilen.
„Standardzeichnungen ermöglichen es dem Kunden, mit der Konstruktion fortzufahren, ohne auf die Fertigstellung von Sonderzeichnungen warten zu müssen“, sagte Limbaugh.
Copeland bietet derzeit eine Lieferzeit von 30 Wochen für den VSGX an und beabsichtigt, diesen Zeitplan weiter zu verkürzen.
Die Beschaffung von Ausrüstung ist für RNG-Entwickler zu einem immer wichtigeren Thema geworden, da die Projekte um Kompressoren, Gasaufbereitungsanlagen und andere Spezialkomponenten konkurrieren.
Durch die frühzeitige Fertigstellung von Standardzeichnungen können die Projektingenieure bereits mit Teilen der Anlagenplanung fortfahren, während das Kompressorpaket gefertigt wird.
Konzipiert für wechselnde Biogasbedingungen
Die Gasqualität stellt eine weitere Herausforderung für die Betreiber von Biogasanlagen dar.
Im Gegensatz zu herkömmlichem Erdgas aus Pipelines kann Rohbiogas je nach Ausgangsmaterial, Fermenterbedingungen und anderen Betriebsvariablen Schwankungen in Durchfluss und Zusammensetzung aufweisen. Feuchtigkeit und Verunreinigungen können zudem Probleme für Kompressionsanlagen verursachen.
Copeland erklärte, dass derzeit mehr als 700 Vilter-Kompressoreinheiten in RNG-Anwendungen im Einsatz seien, wodurch das Unternehmen eine installierte Basis für die Bewertung der Kompressorleistung unter verschiedenen Gasbedingungen erhalte.
Der Vilter-Einschraubenkompressor nutzt Schieberventiltechnik, um die Kompressorleistung an den jeweiligen Durchfluss anzupassen. Laut Limbaugh kann der Kompressor ohne Frequenzumrichter auf bis zu 20 % des maximalen Durchflusses heruntergeregelt werden.
Diese Fähigkeit kann insbesondere bei Biogasanlagenprojekten von Bedeutung sein, bei denen die Gasproduktion schwankt.
Auch die interne Konstruktion des Verdichters unterscheidet sich von der herkömmlichen Doppelschraubentechnologie. Der Einschraubenrotor von Vilter weist keinen Metall-auf-Metall-Kontakt zwischen den primären Verdichtungskomponenten – Rotor und Schieberrotor – auf.
Limbaugh sagte, die Konfiguration biete eine höhere Widerstandsfähigkeit, wenn Verunreinigungen in den Gasstrom gelangen.
Der Kompressor nutzt Ryton-Metall-Kontakt an der Rotorschnittstelle und ist auf ausgeglichene Kräfte ausgelegt. Laut Copeland reduziert diese Anordnung die Belastung der Lager und trägt zu einer längeren Lagerlebensdauer und geringeren Wartungsintervallen bei.
Auswahlmöglichkeiten der Kompressionstechnologie
RNG-Entwickler evaluieren in der Regel Einschrauben-, Zweischrauben- und Kolbenkompressortechnologien, abhängig von Durchfluss, Druck und Projektanforderungen.
Limbaugh erklärte, dass Kolbenkompressoren über eine relativ große Anzahl beweglicher und verschleißanfälliger Bauteile verfügen, was den Bedarf an Ersatzteilen und das Risiko ungeplanter Ausfallzeiten erhöhen kann. Auch Ölverbrauch und Gaspulsationen können bei Anwendungen mit erneuerbarem Erdgas zusätzliche Berücksichtigung erfordern.
Doppelschraubenkompressoren sind hinsichtlich ihrer Anwendung näher an der Einschraubentechnologie, weisen aber in ihrer Konstruktion wichtige mechanische Unterschiede auf.
Laut Limbaugh wirken in Doppelschraubenkompressoren sowohl axiale als auch radiale Kräfte. Sie verwenden männliche und weibliche Rotoren mit Metall-auf-Metall-Kontakt. Diese Eigenschaften können die Lagerlebensdauer und die Wartungshäufigkeit beeinflussen.
Doppelschneckensysteme benötigen unter Umständen auch einen Frequenzumrichter, um den für variable Biogasströme erforderlichen Regelbereich zu erreichen.
Im Vergleich dazu nutzt die Einschraubenkonstruktion von Copeland ausgeglichene Kräfte und kann die Förderleistung durch ihr Schieberventil auf 20 % des maximalen Durchflusses reduzieren.
Die Konstruktion ermöglicht zudem den Zugang zu wichtigen Kompressorkomponenten für Inspektionszwecke und ist auf einen relativ geringen Ölverbrauch ausgelegt.
Ausrichtung auf ein breites Spektrum von Fermentern
Der VSGX verfügt über einen Kompressor-Durchflussbereich von 800 bis 2.100 scfm.
Das entspricht Rohbiogasströmen von etwa 550 bis 1.600 scfm, wodurch der Kompressor für Anwendungen in der Molkerei, der kommunalen Abwasserbehandlung und der Vergärung von Lebensmittelabfällen geeignet ist, sagte Limbaugh.
Die gewählten Kompressorgrößen ermöglichen es den VSGX-Anlagen auch, mit 480 V zu arbeiten.
Für viele Betreiber von Biogasanlagen ist der Betrieb mit niedriger Spannung wünschenswert, da er die elektrische Infrastruktur im Vergleich zu Anlagen, die Mittelspannungssysteme benötigen, vereinfachen kann.
Copeland geht davon aus, dass der Markt für diese Kompressorgrößen mit der Weiterentwicklung von RNG-Projekten wachsen wird.
„Wir beobachten einen Trend hin zu kleineren Deponien sowie das Aufkommen von mehr Co-Vergärungs- oder Lebensmittelabfallprojekten, die tendenziell eher im mittleren bis großen Bereich der Vergärungsanlagen angesiedelt sind“, sagte Limbaugh.
Die Projektentwickler prüfen außerdem neue Projektstrukturen, die die Wirtschaftlichkeit kleinerer Gasquellen verbessern sollen.
Ein Beispiel hierfür ist das Hub-and-Spoke-Vergärungsanlagenmodell. Bei diesem Ansatz können Gas oder Rohstoffe von mehreren Standorten in einer zentralen Verarbeitungsanlage zusammengeführt werden.
Die zentrale Anlage verarbeitet höhere Gasmengen als ein einzelner Fermenter und kann Kompressionsanforderungen erzeugen, die besser für größere Industrieanlagen geeignet sind.
„Wir sehen auch mehr Möglichkeiten, Projekte realisierbar zu machen, wie zum Beispiel Hub-and-Spoke-Vergärungsanlagen, bei denen mehrere Vergärungsanlagen zu einer zentralen Verarbeitungsanlage zusammengefasst werden, die eine höhere Durchflussrate aufweist“, sagte Limbaugh.
Diese Trends trugen dazu bei, den für den VSGX ausgewählten Durchflussbereich zu prägen.
Die installierte Basis unterstützt die Serviceerweiterung
Copeland hat Vilter-Anlagen bei mehr als 110 Projekten zur Umwandlung von Deponien in RNG und bei mehr als 45 Projekten zur Umwandlung von Biogasanlagen in RNG installiert.
Das Unternehmen erklärte, seine Erfahrung in der industriellen Kältetechnik und der Prozessgaskompression werde auch auf den Markt für erneuerbare Gase angewendet.
Serviceleistungen können insbesondere für RNG-Anlagen von großer Bedeutung sein, da diese oft in ländlichen oder abgelegenen Gebieten liegen und möglicherweise nicht über umfangreiche Wartungsressourcen vor Ort verfügen.
„Wir sind stolz auf unseren Kundenservice und unsere Fachkompetenz, deshalb haben wir unsere Service- und Supportkapazitäten ausgebaut und werden dies auch weiterhin tun“, sagte Limbaugh.
Die installierte Basis des Unternehmens hat auch Erfahrungen mit betrieblichen Fragestellungen im Zusammenhang mit Anwendungen für erneuerbare Gase geliefert.
Laut Daten der RNG Coalition, die von Copeland zitiert werden, könnten bis 2050 in Nordamerika über 43.000 Bioabfallanlagen entstehen. Das Unternehmen gab an, dass die Kompressionstechnologie von Vilter derzeit Deponien und Biogasanlagen unterstützt, die so viel organischen Abfall verarbeiten, dass jährlich über 20 Millionen Tonnen Kohlendioxidemissionen vermieden werden.
Mit der Expansion des RNG-Marktes über seine frühen Projekte hinaus werden die Anforderungen an Kompressoren zunehmend von der Wirtschaftlichkeit des Projekts, variablen Gasströmen und der Notwendigkeit der Standardisierung der Ausrüstung bestimmt.
Für Copeland stellt der VSGX den Versuch dar, ein etabliertes Einschraubenkompressor-Design auf ein standardisierteres Paket anzuwenden – wodurch der Konstruktionsaufwand und die Vorlaufzeiten reduziert und gleichzeitig die breitere Palette an Gasvolumina abgedeckt werden, die auf dem Markt für Biogasanlagen entstehen.
MIT DEM TEAM VERBINDEN