


Automatisch von KI übersetzt, Original lesen
Technik-Ecke: Effektive Schwingungsüberwachung
03 Februar 2025
Moderne Standards erfordern Rahmensensoren und mehr.
Von Prognost Systems
Kolbenkompressoren weisen die höchste Schadensrate auf und sind gleichzeitig prozesskritisch. Dies liegt zum Teil an der höheren Anzahl von Zentrifugalkompressoren im Vergleich zu Kolbenkompressoren . Die Betreiber befürchteten aufgrund der geringeren kinetischen Energie dieser vergleichsweise langsam laufenden Maschinen keine schwerwiegenden Schäden. Bei einigen Kolbenmaschinen werden nach wie vor unzureichende Schutz- und Zustandsüberwachungsprinzipien angewendet.
Unzureichender Maschinenschutz
Die Betreiber, die Engineering-, Beschaffungs- und Bauunternehmen (EPCs) und die Originalgerätehersteller (OEMs) haben sich während der gesamten Planungsphase an die geltenden Richtlinien und Normen gehalten.
Betrachtet man jedoch das Alter der Kolbenkompressoren , so stellt man fest, dass diese großen, kritischen Maschinen in vielen Fällen nie ersetzt wurden und seit ihrer ersten Inbetriebnahme vor vielen Jahrzehnten im Einsatz sind.
Um zu verstehen, warum wir selbst nach zahlreichen katastrophalen Ausfällen immer noch einen unzureichenden Maschinenschutz bei vielen dieser Maschinen feststellen, kann ein Blick in die Geschichte der geltenden Normen helfen, den Nebel zu lichten.
Kreuzkopfbeschleunigung als Sicherheitsabschaltparameter
Die im November 2014 veröffentlichte fünfte Ausgabe der API 670 bietet wertvolle Informationen und Anleitungen zum effektiven Schutz von Kolbenkompressoren.
Anwender und Anbieter von Maschinenschutzsystemen haben sich darauf geeinigt, die Beschleunigung des Querträgers als Sicherheitsabschaltparameter zu berücksichtigen – eine wegweisende Entscheidung.
API 670 ist das zentrale Dokument für den Maschinenschutz von Kolbenkompressoren. Die Kolbenstangenpositionsmessung als zuverlässige zweite Schutzebene wird ebenfalls empfohlen.
Rahmenschwingungen werden als Geschwindigkeit und Kolbenstangenposition gemessen
Zahlreiche Kolbenkompressoren sind mit Maschinenschutzsystemen ausgestattet, die ursprünglich für Zentrifugalmaschinen entwickelt wurden. Zwei der am weitesten verbreiteten Verfahren, die häufig bei älteren Kolbenkompressoren Anwendung finden, sind die Messung von Rahmenschwingungen (als Geschwindigkeit) und die Messung der Kolbenstangenposition.
Viele Kompressorbetreiber bestätigen die Unzulänglichkeit dieser veralteten Systeme zum Schutz vor den gefürchtetsten Kompressorschäden, wie z. B. Kolbenstangenbruch, festsitzenden Kolbenbolzen und anderen Ausfallarten, die in manchen Fällen zum Austritt von Flüssigkeit führen. Während ältere Systeme die Entstehung katastrophaler Schäden oft nicht rechtzeitig oder gar nicht erkennen, berichten Anwender regelmäßig von Fehlauslösungen aufgrund kurzzeitiger Prozessspitzen oder einmaliger, unkritischer Ereignisse.
Folglich erwägen Betreiber häufig, ihre veralteten Schutzsysteme zu deaktivieren und stattdessen auf bewährte Wartungsmethoden und die robuste Maschinenkonstruktion zu vertrauen. Es ist wichtig, den Unterschied zwischen einer gleichförmigen Drehbewegung einer Turbinenwelle und einer Hubbewegung zu verstehen. Maschinen mit gleichförmiger Rotation weisen typischerweise eine Wellendurchbiegung von nahezu null pro Zyklus auf, eine feste, steife Verbindung zum Boden und praktisch keine messbaren Rahmenschwingungen.
Im Gegensatz dazu zeigt ein Hubkolbenkompressor ein völlig anderes Verhalten, das einen anderen Überwachungsansatz erfordert. Die Kolben werden von Kreuzkopfantrieben hin und her bewegt, wodurch die Kolbenstangenkräfte von Zug auf Druck umgeschaltet werden. Dies führt dazu, dass das gesamte Gehäuse mit allen seinen Komponenten stark vibriert und sich verbiegt. Saug- und Druckventile erzeugen Öffnungs- und Schließbewegungen, die Schwingungsamplituden an der gesamten Maschine verursachen – und dies bezeichnen wir als normalen Betriebszustand.
Beim Vergleich der Funktionsprinzipien eines Kolbenkompressors mit denen einer Zentrifugalmaschine wird deutlich, dass eine Kolbenkompressoreinheit einen gezielteren Überwachungsansatz erfordert, der auf die besonderen Herausforderungen von Kolbenmaschinen zugeschnitten ist.
Betrachtet man das Funktionsprinzip von Hubkolbenmaschinen, so ist der Kreuzkopf eindeutig der Dreh- und Angelpunkt. Hier wird die Drehbewegung der Kurbelwelle in eine lineare Hubbewegung der Kolbenstange umgewandelt. Er ist das zentrale Bauteil, über das alle Hauptkräfte mittels des komplexen Kreuzkopfbolzens auf die Kolbenstange übertragen werden. Um diese Kräfte in die richtige Richtung zu lenken, ist eine robuste Kreuzkopfführung integraler Bestandteil jedes Hubkolbenkompressors. Die Kreuzkopfführung stellt die direkteste Verbindung des beweglichen Antriebsstrangs zum Rahmen dar und ist der optimale Montageort für Schwingungssensoren.
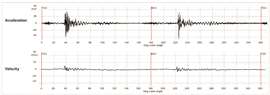
Ein Hubkolbenkompressor erfordert einen anderen Überwachungsansatz.
Wie in Abbildung 2 dargestellt, weisen Hubkolbenmaschinen typischerweise ein sehr gleichmäßiges Beschleunigungsverhalten des Kreuzkopfes mit zwei deutlichen Impulsen um die beiden Lastumkehrpunkte der Stange auf. Änderungen des Beschleunigungsverlaufs und der Amplitude deuten unmittelbar auf ein anderes mechanisches Verhalten hin.
Dadurch können moderne Maschinenschutzsysteme typische Fehler wie den Ausfall des Kreuzkopf-Kolbenbolzens, ein erhöhtes Kreuzkopflagerspiel, lose Verbindungen zwischen Kreuzkopf, Kolbenstange und Kolben, ein erhöhtes Pleuellagerspiel, einen Ausfall der Kolbenmutter und Flüssigkeitspfropfen erkennen und Folgeschäden vermeiden.
Bei der Montage des Sensors an der Kreuzkopfführung ist die Drehrichtung (im Uhrzeigersinn/gegen den Uhrzeigersinn) der Kurbelwelle unbedingt zu beachten. Für optimale Ergebnisse empfiehlt es sich, den Sensor bei nach oben laufenden Kreuzkopfführungen oben und bei nach unten laufenden Kreuzkopfführungen unten zu montieren, um ihn in Richtung der auf den Kreuzkopf wirkenden Kräfte auszurichten.
Ein kurzer Blick in die Grundlagen der Physik untermauert die Philosophie, warum heute viele Maschinenführer die Beschleunigung des Kreuzkopfschlittens als primären Parameter für den Maschinenschutz betrachten.
Um zu erklären, warum die Beschleunigung immer der erste messbare Parameter sein sollte, betrachten wir folgendes Beispiel: Ein Auto fährt von Ort A nach Ort B. Am Startpunkt A beschleunigt das Fahrzeug seine Masse so lange (Beschleunigung, [m/s²]), bis es die gewünschte Geschwindigkeit (Geschwindigkeit, [m/s]) erreicht hat, um schließlich die nötige Strecke (Verschiebung, [ml]) bis Ort B zurückzulegen. Beachten Sie, dass vor der Messung einer Geschwindigkeit die Masse beschleunigt werden muss.
Dennoch möchten wir betonen, dass die Messung der Rahmenschwingung (Geschwindigkeit) und insbesondere die Messung der Stangenposition (Verschiebung) einen gewissen Nutzen haben, wenn sie korrekt angewendet und ausgewertet werden.
Kolbenstangenpositionsmessung
Die Rahmengeschwindigkeit kann sowohl schleichende Probleme im Fundament als auch Ausfallarten aufdecken, die durch eine hohe Anzahl von Stößen mit hoher Energie verursacht werden, welche die Anlage in ihrem Eigenfrequenzbereich anregen und eine gefährliche mechanische Bewegungsrate hervorrufen können. Die Installation von Rahmenschwingungsaufnehmern erfolgt häufig im Zwei-von-Drei-Verfahren, um Fehlauslösungen zu vermeiden. Dabei werden zwei Gruppen von je drei Geschwindigkeitsaufnehmern am Antriebs- und am Nichtantriebsende des Rahmens montiert.
Die massive Bauweise von Hubkolbenkompressoren, einschließlich des schweren Fundaments, erfordert eine enorme kinetische Energie, die durch mehrere starke Stöße zugeführt wird, um kritische Geschwindigkeitsgrenzen zu erreichen. Geschwindigkeitsaufnehmer werden üblicherweise weit entfernt von potenziell ausfallgefährdeten Bauteilen installiert, wo die Rahmengeschwindigkeit ein ungenaues Messkriterium darstellt. Dies sollte lediglich als zusätzliche Schutzebene betrachtet werden. Moderne Überwachungssysteme sind in der Lage, das Beschleunigungssignal mathematisch über die Zeit zu integrieren und so eine Geschwindigkeitsanalyse pro Beschleunigungssensorposition zu liefern. Dadurch reduziert sich der Nutzen zusätzlicher Rahmengeschwindigkeitsaufnehmer im Überwachungssystem.
In der Anfangsphase der Implementierung kann die Kolbenstangenpositionsmessung als ebenso aussagekräftig wie die Wellenpositionsmessung an einer Zentrifuge angesehen werden, da dieselbe Hardware und dieselbe Signalanalyselogik verwendet werden. Der wesentliche Unterschied und die damit verbundene Überwachungsherausforderung, die dem Phänomen des „Pleuelabfalls“ lange Zeit einen schlechten Ruf eingebracht hat, liegt in der Tatsache, dass die Kolbenstange nicht rotiert, sondern den Kolben schiebt und zieht. Dies kann zu erheblichen Verformungen der Stange führen, die sich aufgrund unterschiedlicher Laststufen verändern.
Alte Kolbenkompressoren können mit einem modernen Überwachungssystem aufgerüstet werden.
Diese Effekte sind bei der Überwachung von Zentrifugen in diesem Umfang nicht bekannt. Für den vorgesehenen Zweck – die Erkennung von Verschleiß am Führungsband – muss das Signal phasenkorrigiert und korrekt analysiert werden, um ein Verbiegen der Stange unter verschiedenen Lastbedingungen zu verhindern. Noch wertvoller ist die Analyse der dynamischen Komponente des Stangenpositionssignals zum Schutz der Maschine.
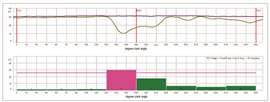
Die segmentierte Signalanalyse (Segmentierung des 360°-Kurbelwinkels in Abschnitte kleinerer Gradzahlen) – wie beispielsweise eine achtsegmentige Analyse zur Ermittlung sicherheitskritischer Kolbenstangenbiegungseffekte – hat sich als äußerst zuverlässig erwiesen, um lose Verbindungen im Antriebsstrang, wie z. B. Kolbenstangen-Kreuzkopf- und Kolbenstangen-Zylinder-Verbindungen, sowie drohende Kolbenstangenrisse zu erkennen, bevor die Stange vollständig versagt.
Wie bereits beschrieben, bewegt und biegt sich die Kolbenstange typischerweise auch im Normalbetrieb. Bei mechanischen Beschädigungen und Rissen ändert sich ihr Verhalten jedoch deutlich. Diese Veränderungen lassen sich mithilfe einer achtsegmentigen Analyse des dynamischen Stangenpositionssignals erkennen (siehe Abbildung 3).
In vielen Fällen können alte Kolbenkompressoren zufriedenstellend mit einem modernen Überwachungssystem aufgerüstet werden, anstatt sie zu ersetzen, sei es aus Sicherheitsgründen, wegen Leistungssteigerungen der Maschine oder erhöhter Lastbedingungen.
Abschließend lässt sich anhand der Entwicklung der API-Standards seit den 1970er Jahren nachvollziehen, woher einige der heutigen Standards stammen. Der einst hochmoderne Überwachungsansatz für Zentrifugen wurde auf Kolbenmaschinen übertragen. Damals hielten die Rahmenschwingungs- und Kolbenstangenpositionsüberwachung Einzug in die Überwachungsstandards für Kolbenkompressoren. Die Erfahrung zeigte jedoch, dass die früheren Standards bei der Überwachung von Kolbenmaschinen nicht den gewünschten Effekt erzielten und schließlich zur Entwicklung des heutigen modernen Überwachungsansatzes führten.
Ein Hauptaspekt besteht darin, das Funktionsprinzip eines Hubkolbenkompressors zu nutzen und sich auf die Kreuzkopfführung zu konzentrieren, um beginnende Ausfälle frühzeitig und zuverlässig zu erkennen. Die Messung von Rahmenschwingungen ist zu weit von den wichtigsten Funktionskomponenten entfernt, und die Geschwindigkeitsmessung führt zu Fehlalarmen. Dennoch bietet die Rahmengeschwindigkeit einen gewissen – wenn auch sehr begrenzten – Nutzen für den Maschinenschutz bei häufig auftretenden Ausfällen von Hubkolbenkompressoren.
Aufgrund der Erfahrung mit über 1500 ausgestatteten kritischen Maschinen wird empfohlen, die Beschleunigung des Kreuzkopfschlittens als primären Schutzparameter zu verwenden. Zusätzlich wird die Anwendung einer dynamischen Kolbenstangenpositionsmessung als zuverlässige zweite Schutzebene empfohlen.



MIT DEM TEAM VERBINDEN

